Come calcolare l’OEE: formula, esempio pratico ed errori comuni
OEE (Overall Equipment Effectiveness) è la metrica più citata quando si parla di efficienza di produzione, ma è anche una delle più fraintese. Molte aziende sanno che “dovrebbero misurare l’OEE”, senza sapere esattamente cosa misurano o perché il numero che ottengono con un calcolo manuale spesso non regge un confronto nel tempo.
La formula dell’OEE
L’OEE si calcola moltiplicando tre componenti, ciascuna espressa come percentuale:
OEE = Disponibilità × Performance × Qualità
- Disponibilità: tempo in cui la macchina ha effettivamente prodotto, rispetto al tempo in cui era programmata per farlo. Si riduce per fermi macchina, cambi formato, guasti.
- Performance: velocità reale di produzione rispetto alla velocità massima teorica della macchina. Si riduce per rallentamenti, micro-fermate, cicli più lenti del previsto.
- Qualità: percentuale di pezzi buoni rispetto al totale prodotto. Si riduce per scarti e rilavorazioni.
Un esempio pratico
Supponiamo un turno di 8 ore (480 minuti) su un centro di lavoro:
- Tempo di fermo per un guasto e un cambio utensile: 60 minuti → tempo di funzionamento pianificato: 420 minuti
- Disponibilità = 420 / 480 = 87,5%
- Tempo ciclo teorico per pezzo: 2 minuti. Pezzi teoricamente producibili in 420 minuti: 210. Pezzi realmente prodotti: 180
- Performance = 180 / 210 = 85,7%
- Pezzi prodotti: 180. Pezzi scartati per non conformità: 9
- Qualità = (180-9) / 180 = 95%
OEE = 0,875 × 0,857 × 0,95 ≈ 71,2%
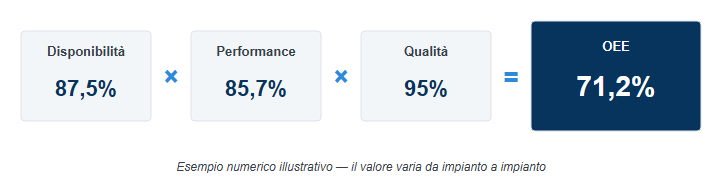
Questo è un esempio numerico a scopo illustrativo — il valore di OEE varia molto da settore a settore e da impianto a impianto: non esiste una soglia universale di “OEE buono”, va confrontato nel tempo sullo stesso impianto.
Perché il calcolo manuale dell’OEE è inaffidabile
Il problema non è la formula, che è semplice. Il problema sono i dati che ci si mette dentro: se il tempo di fermo macchina viene stimato “a occhio” da un operatore a fine turno, o se i pezzi scartati non vengono sempre segnalati, l’OEE calcolato a mano diventa un numero impreciso — utile forse come indicazione di massima, ma inaffidabile per prendere decisioni o per confrontare turni, linee o periodi diversi.
Come un sistema MES automatizza il calcolo
Un sistema come MES Factory, connesso ai macchinari tramite un middleware come Exchanger, raccoglie automaticamente i segnali di macchina in marcia/ferma, i conteggi pezzi reali e i dati di qualità collegati a ogni lotto. Da questi dati calcola disponibilità, performance e qualità in tempo reale, senza inserimento manuale, e li storicizza per confronti tra macchine, linee, turni e periodi.
Errori comuni nel misurare l’OEE
- Confondere OEE con “produttività”: un OEE alto non significa produrre di più in assoluto, significa sfruttare bene il tempo disponibile
- Non distinguere i fermi pianificati da quelli non pianificati: una manutenzione programmata non dovrebbe penalizzare l’OEE nello stesso modo di un guasto imprevisto
- Confrontare OEE tra macchine molto diverse tra loro senza tenere conto delle differenze di processo
- Usare l’OEE come strumento di controllo del singolo operatore, invece che come strumento per migliorare il processo
Se vuoi sapere quanto è affidabile l’OEE che calcoli oggi nella tua azienda, e cosa cambierebbe con dati raccolti automaticamente dai macchinari, parliamone con un tecnico.